
一、适用范围
本指导书适用于外露灯珠发光字(穿孔字)的厂内制作与出厂检验,涵盖从图纸排版到包装出货的全过程。操作人员按本指导书执行,工序交接以首件确认和自检记录为准。
二、工艺流程
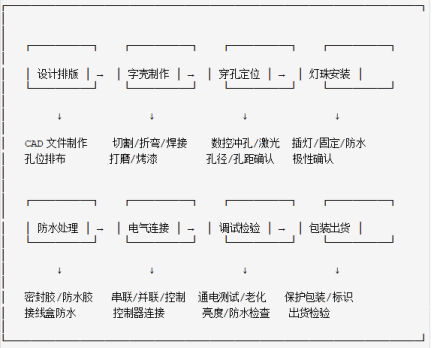
图1 整体工艺流程
1. 设计排版:制作 CAD 文件并排布孔位,标注字高、字距、灯位坐标,出具底稿交车间。
2. 字壳制作:按图切割、折弯、焊接成形;打磨去毛刺后烤漆,漆面颜色与光泽以图纸确认为准。
3. 穿孔定位:数控冲孔或激光打孔;开机前核对孔径、孔距与排版坐标,首件必检合格再批量。
4. 灯珠安装:按孔位插灯并固定,防水处理到位;逐灯确认极性,不亮、色差、松动灯珠当场更换。
5. 防水处理:灯珠孔位、接线处打密封胶或防水胶;接线盒整体做防水封装,接线不得悬空外露。
6. 电气连接:按设计串联或并联分组,接入控制器并核对回路与线序;走线整齐、绑扎固定。
7. 调试检验:通电测试并做老化;检查亮度一致、无死灯、无闪烁,复检防水与绝缘情况。
8. 包装出货:分字单独保护包装,标注字序与编号;随货配齐附件与底稿,完成出货检验。
三、工序图解
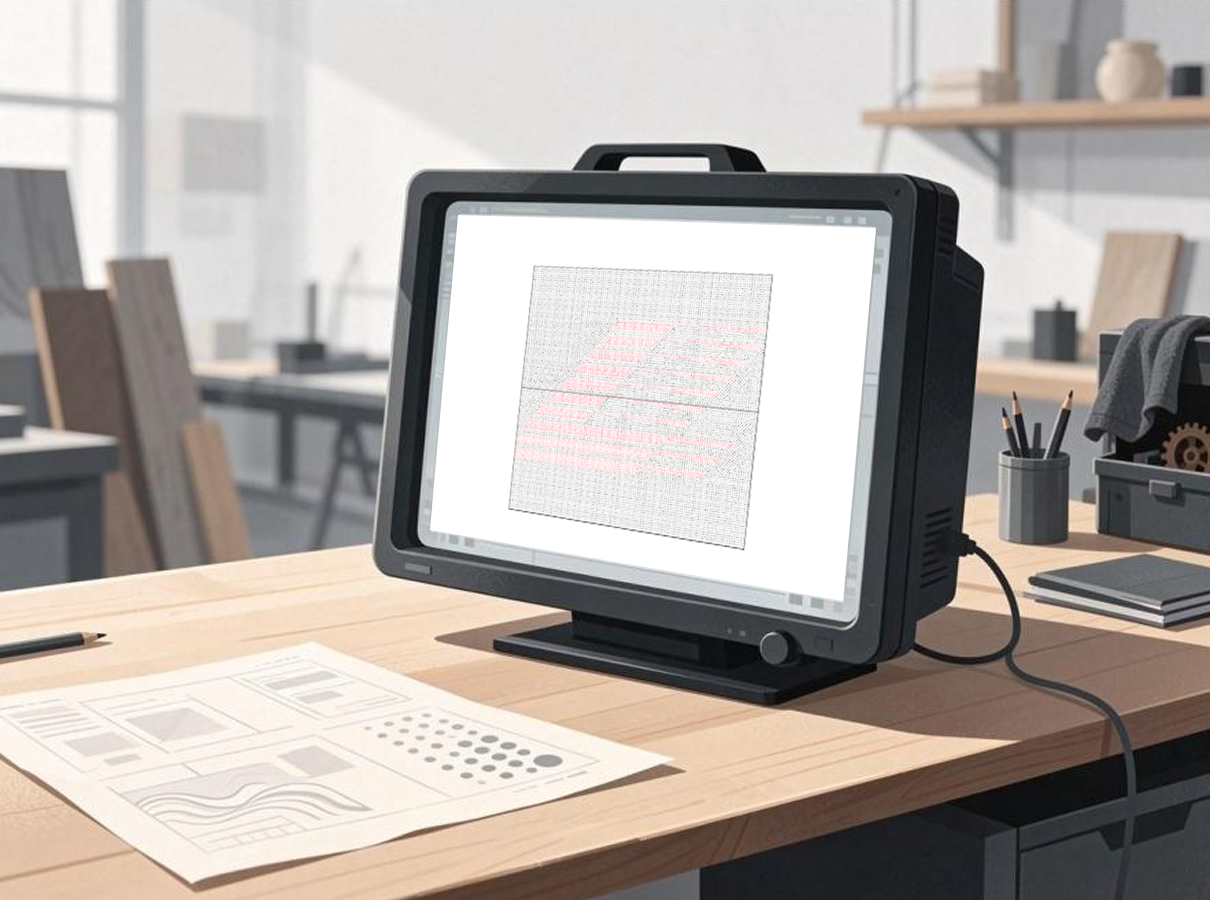
图2 穿孔板孔位排布
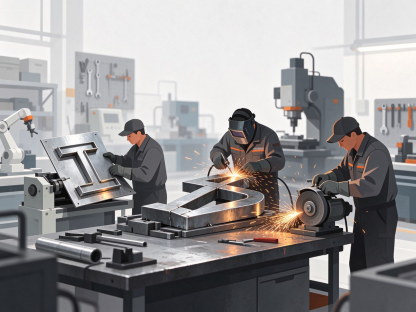
图3 字壳制作:切割、焊接与打磨
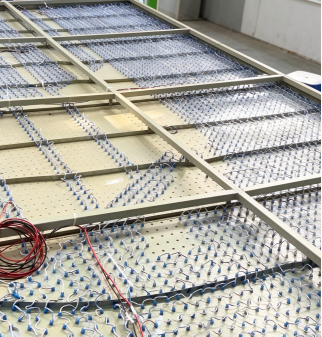
图4 灯珠安装实拍:穿孔底板插满外露灯珠并接线
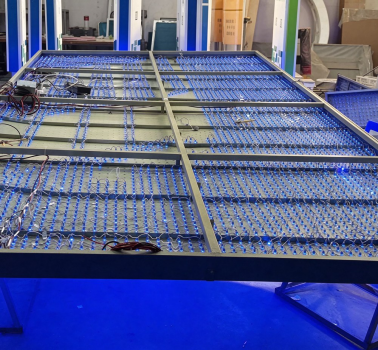
图5 通电老化测试实拍:多组字壳上架整排点亮
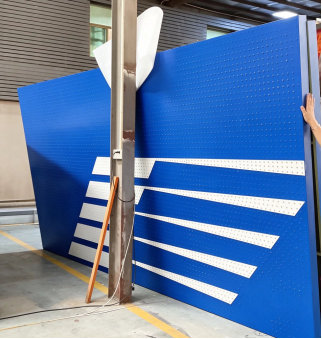
图6 大型外露标识成品实拍
四、关键控制点
孔径与孔距:必须与所用灯珠规格匹配,冲孔前以首件确认,避免灯珠插不稳、露边或漏光。
极性一致:同组灯珠极性统一,接线前逐组核对,防止整组不亮或反向烧灯。
防水到位:灯珠孔、接线盒、出线口三处必做防水,户外长期使用以此为保证。
亮度与老化:整组点亮老化后亮度一致、无死灯方可出货,暗灯与色差灯不得混装。
五、注意事项
切割、焊接、烤漆及打胶作业须佩戴防护用具,保持工位通风;带电调试由专人操作,拆接线前先断电。
工序自检发现批量不良时停止流转,隔离标识后报班组长处理,不得带缺陷流入下道工序。

